Новости

Как неправильный MFI влияет на материалы TPE при литье?

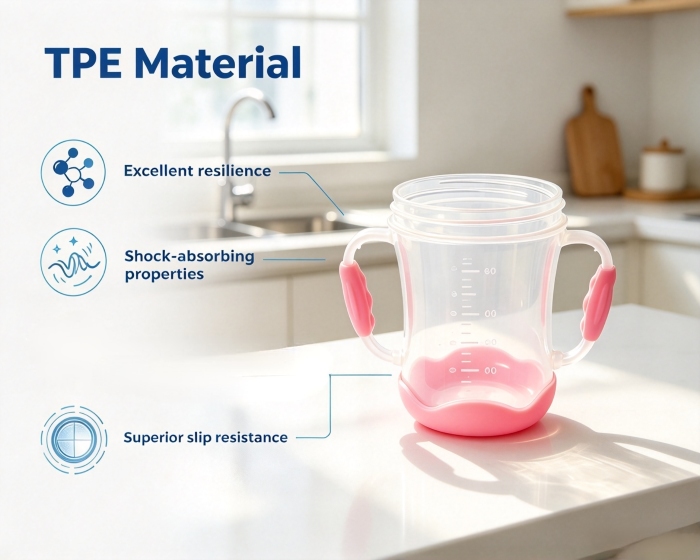
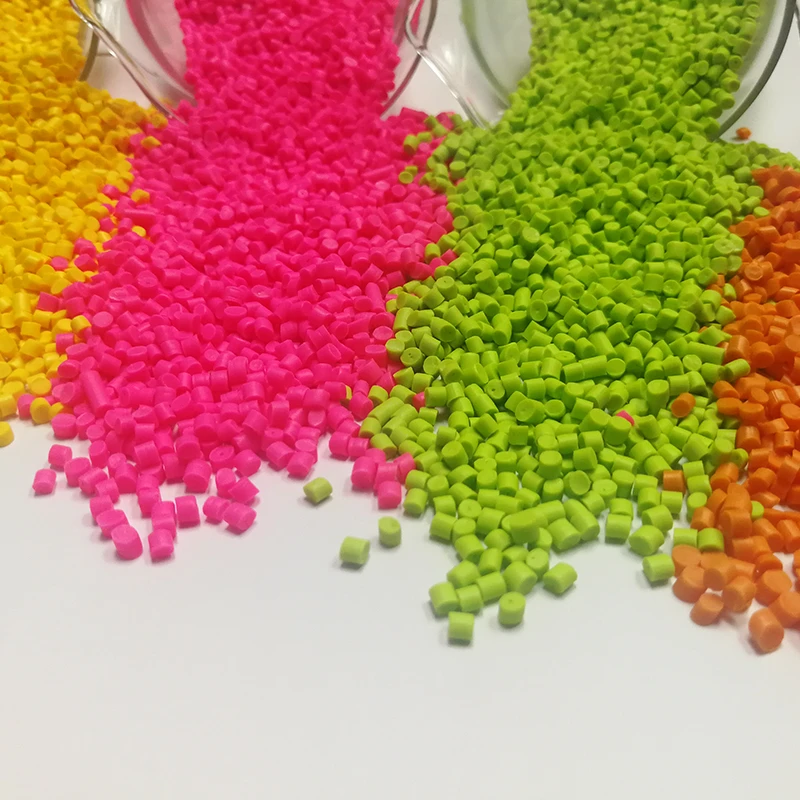
Индекс текучести расплава (MFI) является распространенным показателем, используемым для оценки текучести расплава.ТПЭ материалы. Он отражает, насколько быстро материал протекает через стандартную матрицу при определенной температуре и давлении. Высокий или низкий MFI не указывает напрямую на качество материала. Скорее, он определяет, для каких методов формования и структуры изделия подходит материал. Если при выборе материала не учитывать совместимость MFI и процесса формования, во время литья под давлением могут возникнуть проблемы, которых можно было избежать.


Что происходит, когда MFI слишком высок?

Материалы ТПЭ с высоким MFI обладают хорошей текучестью расплава и высокой скоростью заполнения формы, что позволяет слегка снизить давление впрыска. Это подходит для тонкостенных изделий, длиннотекучих конструкций и многогнездных форм. В таких приложениях, как формование корпусов и поверхностей бытовой электроники с мелкой текстурой, материалы с высокой текучестью могут лучше воспроизводить детали пресс-формы.

Однако риск вспышки также увеличивается. Когда линии разъема формы не выровнены точно, расплав может просачиваться в зазоры и образовывать обломки. Стабильность во время фазы выдерживания давления снижается, а усадка после охлаждения затрудняет компенсацию усадки, что может привести к образованию вмятин или отклонению размеров. Высокая сыпучесть иногда сопровождается более низкой молекулярной массой. В результате прочность на разрыв и сопротивление раздиру могут быть ниже, чем у марок с более низким MFI. Тщательная оценка необходима для несущих компонентов.


Что происходит, когда MFI низкий?

ТПЭ материалыс низким MFI имеют более высокую вязкость расплава, что требует более высокой температуры материала и давления впрыска во время литья под давлением. Если толщина стенки продукта мала или желоб длинный, более вероятно возникновение таких проблем, как неполное заполнение и выступающие линии сварных швов. Вентиляция пресс-формы также становится более важной.

Однако материалы с низким MFI обычно имеют более высокую молекулярную массу и лучшую прочность расплава, что делает их менее склонными к короблению во время охлаждения и обеспечивает относительно лучшую стабильность размеров. При экструзионном формовании наблюдается тенденция к низкому MFI.ТПЭ материалыразбухание и провисание матрицы более контролируемо, что делает их пригодными для изготовления труб, проволочных оболочек и толстостенных профилей. Для конструктивных элементов, подвергающихся механическим нагрузкам, марки с низким MFI часто обеспечивают более надежные механические свойства.


Как следует согласовывать индекс текучести расплава в процессах формования?

При вторичном литье под давлением индекс текучести расплава материала ТПЭ влияет на адгезию к жесткой полимерной подложке. Если индекс текучести расплава слишком низок, расплав не будет достаточно распространяться по поверхности жесткого полимера, что приведет к ложному переформованию или локализованному расслоению. Если индекс текучести расплава слишком высок, различия в усадке при охлаждении могут увеличить межфазное напряжение, что также отрицательно сказывается на стабильности адгезии. Индекс текучести расплава материала для формования должен соответствовать типу подложки, толщине формования и конструкции формы.


Как определить подходящий диапазон индекса текучести расплава?

При выборе марки отталкивайтесь от структуры продукта и метода формования. Для тонкостенных, многополых или мелкотекстурированных деталей, отлитых под давлением, отдавайте предпочтение показателям текучести расплава от среднего до высокого. Для толстостенных конструкционных деталей, несущих компонентов или изделий, предназначенных для экструзии, больше подходят марки со средним и низким MFI. На этапе создания прототипа отрегулируйте скорость впрыска, температуру материала и давление выдержки, чтобы наблюдать за поведением заполнения и качеством поверхности, а затем сравните результаты с данными MFI, предоставленными поставщиком.


Краткое содержание

MFI является эталоном текучести. Фактические характеристики формования также зависят от температурной чувствительности и конструкции формы, поэтому окончательным определяющим фактором должны быть результаты пробного формования. Не существует универсального ответа на вопрос, какой размер MFI лучше для бизнеса: высокий или низкий.ТПЭ материалы. Ключевым моментом является соответствие материала конкретному изделию, форме и условиям процесса. При выборе материалов учитывайте MFI в контексте всего процесса формования, а не гонитесь за высоким или низким значением по отдельности. Это может уменьшить неопределенность во время массового производства.


Мы надеемся, что этот пост редакционной группы Чжунсу Вана был вам полезен.

Похожие новости
Оставьте мне сообщение
在线客服系统
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать